
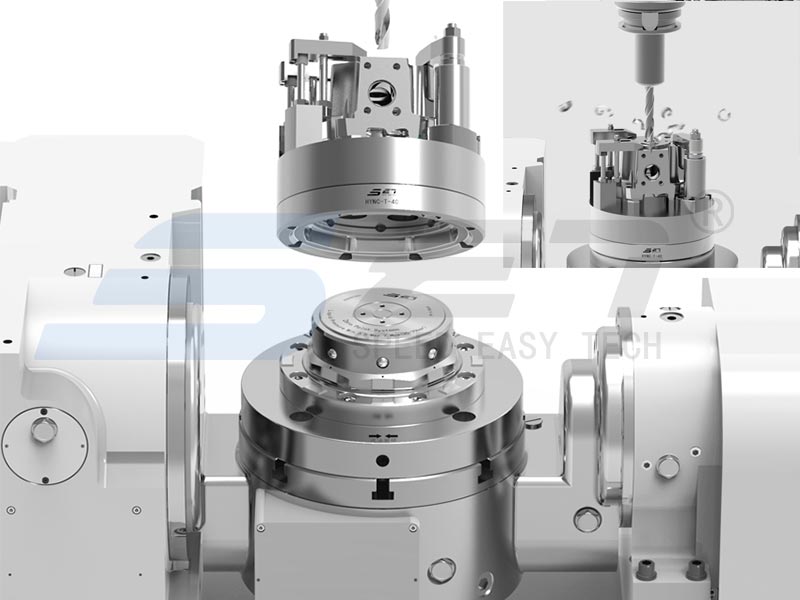
Ang five-axis machining center ay kasinghusay lamang ng workholding na sumusuporta dito. Ang isang kabit na humaharang sa rotary table o nakakasagabal sa cutter path ay ginagawang three-axis mac...
Magbasa pa
Octagonal Taper Zero Point Clamping System | CNC Lathe Flexible Machining Upgrade at Domestic Workholding Solution
Panimula
Ang high-mix at small-batch na halo-halong produksyon ay naging pangunahing mode ng operasyon sa modernong industriya ng machining. Ang mga CNC horizontal lathes at turn-mill center ay karaniwang nahaharap sa mga tipikal na limitasyon ng workflow, kabilang ang nakakapagod na pagpapalit ng fixture, nakakaubos ng oras na manual alignment, hindi matatag na katumpakan ng pag-clamping, hindi pare-parehong mga benchmark na sanggunian sa mga pamamaraan ng pagtatrabaho, at mababang compatibility sa mga automated na linya ng produksyon.
Ang mga tradisyunal na solusyon sa pag-clamping ng chuck ay nangangailangan ng 20 hanggang 40 minuto para sa isang pagpapalit ng kabit, na nagreresulta sa hindi sapat na kahusayan ng pagtakbo ng makina. Ang mga manipis na pader at precision na workpiece ay kadalasang dumaranas ng clamping deformation at mahinang dimensional consistency, paghihigpit sa stable na automated mass production at hindi nag-aalaga na lights-out machining.
Upang malutas ang mga karaniwang pang-industriyang bottleneck na ito, ang SET ay nakapag-iisa na bumuo ng isang dedikadong octagonal taper zero point clamping system para sa horizontal lathe processing. Nagtatampok ng dual-sided octagonal constraint positioning, universal modular interface, intelligent detection at automatic cleaning functions, pati na rin ang high-strength heavy-load structures, ang system ay nagbibigay ng standardized, high-precision at quick-change flexible workholding solutions. Ito ay nagsisilbing maaasahang alternatibong domestic sa mga imported na high-end na fixture, malawak na naaangkop para sa automotive, aerospace, precision na makinarya at iba pang high-standard na machining scenario.
1. Mga Pangunahing Limitasyon ng Tradisyunal na Horizontal Lathe Clamping
Ang mga conventional manual, hydraulic at pneumatic split fixtures ay kulang sa pinag-isang benchmark na mga pamantayan at mabilis na pagbabago ng mga istruktura, na humahantong sa mahinang adaptability para sa flexible mixed production. Limang karaniwang hamon sa pagpoproseso ang ibinubuod gaya ng sumusunod:
Mababang kahusayan sa pagbabago at hindi sapat na paggamit ng makina
Kasama sa tradisyunal na pagpapalit ng fixture ang paulit-ulit na pag-disassembly, manual dial indicator alignment at pag-reset ng tool. Ang bawat proseso ng pagbabago ay tumatagal ng 20 hanggang 40 minuto, na sumasakop sa epektibong oras ng pagputol sa panahon ng madalas na paglipat ng modelo. Karamihan sa mga machining workshop ay nagpapanatili ng mga rate ng paggamit ng makina na mas mababa sa 60% sa ilalim ng conventional clamping mode.
Mataas na manual dependence at hindi matatag na batch precision
Ang kalidad ng pag-clamping at pagpoposisyon ay lubos na umaasa sa manu-manong pagkakalibrate, na hindi maiiwasang gumagawa ng mga pagkakamali ng tao. Ang mga bahagi ng shaft na may manipis na pader at precision na mga bahagi ng disk ay madaling kapitan ng clamping deformation, na nagreresulta sa mga nakakalat na sukat ng batch at medyo mataas na mga rate ng depekto.
Reference offset at naipon na mga error sa mga pamamaraan
Ang mga workpiece ay nangangailangan ng paulit-ulit na pag-clamping at pagpoposisyon sa panahon ng multi-station transfer. Ang tuluy-tuloy na paglihis ng benchmark ay nagdudulot ng superposed na mga error sa pagproseso, na hindi nakakatugon sa mga kinakailangan sa katumpakan para sa tuluy-tuloy na high-precision na machining.
Mga hindi unibersal na interface na naghihigpit sa awtomatikong pag-upgrade
Ang mga tradisyunal na fixture ay gumagamit ng mga hindi karaniwang docking na istruktura nang walang pinagsamang paglilinis at pag-detect ng mga upuan, na nagpapahirap sa pagtugma ng mga robotic loading at unloading system at hinaharangan ang pagsasakatuparan ng walang inaalagaan na intelligent na produksyon.
Hindi sapat na clamping rigidity para sa heavy-load machining
Nagtatampok ang mga maginoo na fixture ng mga simpleng istruktura ng hadlang na may limitadong paglaban sa paggugupit. Ang mga workpiece ay madaling kapitan ng panginginig ng boses at bahagyang displacement sa panahon ng mabigat na pag-aalis ng stock, na binabawasan ang pangkalahatang katatagan ng machining.
2. Istraktura ng System at Prinsipyo sa Paggawa
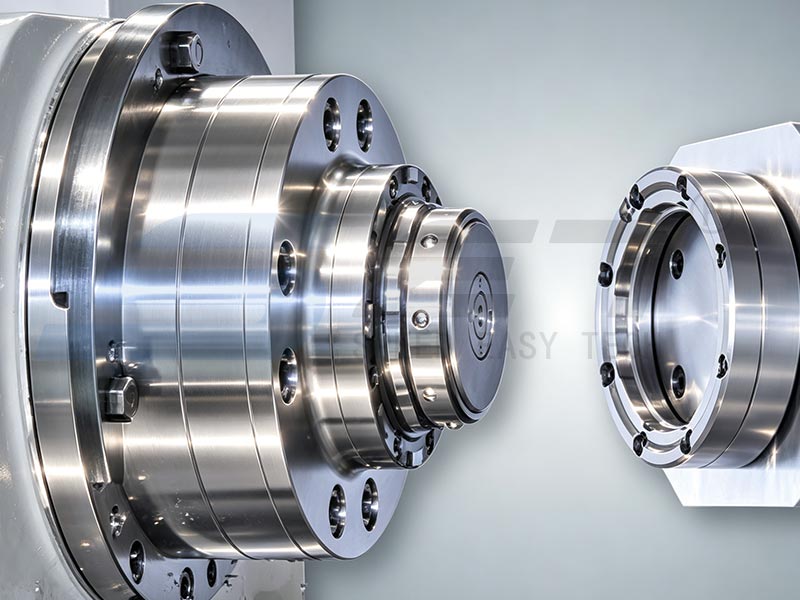
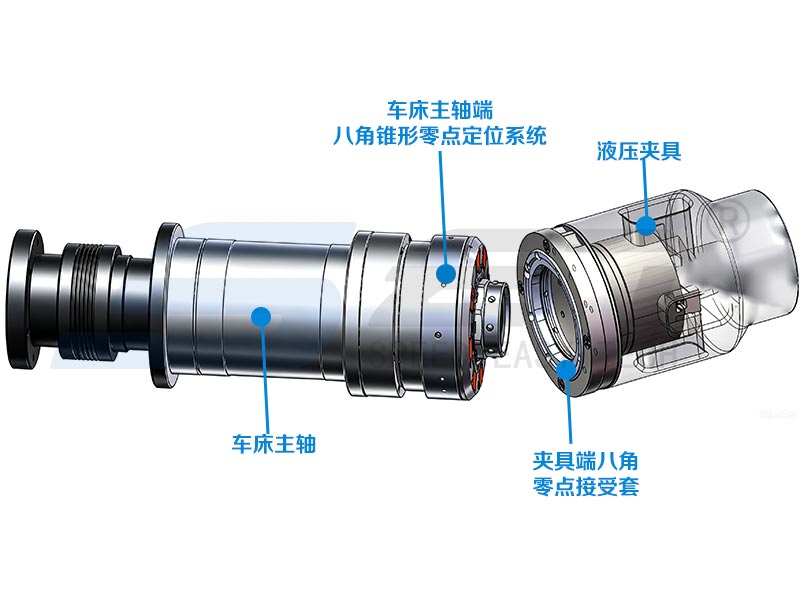
Na-customize para sa 8–10 inch horizontal lathe chuck, ang SET octagonal taper zero point clamping system ay binubuo ng spindle-end clamping actuator at isang fixture-end receiving sleeve, na tugma sa hydraulic, manual at pneumatic standard chuck fixtures.
Ang clamping actuator ay naayos sa machine spindle, habang ang receiving sleeve ay isinama sa fixture end face. Hinihimok ng lathe spindle drawbar, napagtanto ng system ang awtomatikong pagbubukas ng kabit, pagsasara at tumpak na pag-clamping nang walang manu-manong pagsasaayos, na sumusuporta sa mabilis na pagpapalitan ng iba't ibang uri ng kabit.
Ang core unit ay gumagamit ng octagonal taper self-centering dual-sided constraint structure. Ang multi-surface fitting na naglilimita sa disenyo ay nagpapabuti sa shear resistance at lubos na nagpapahusay sa positioning rigidity at operational stability. Sa pamamagitan ng pag-optimize ng pull stud diameter at piston force transmission structure, internal locking steel balls output uniform at stable clamping force upang matiyak ang high-precision at matibay na pagganap ng pagpoposisyon.
Nilagyan ng through-hole indexed pull studs, sinusuportahan ng system ang pag-install ng mahaba at napakataas na workpiece na naka-embed sa loob ng chuck. Ito ay epektibong nilulutas ang hindi matatag na mga problema sa pag-clamping para sa mga espesyal na hugis na bahagi at umaangkop sa mga pangangailangan sa malalaking paglalakbay at mataas na tigas na machining.
3. Mga Pangunahing Kalamangan sa Teknikal
3.1 Katumpakan ng Pagpoposisyon sa antas ng Micron na may Superior na Rigidity at Stability
Pinagsasama ang octagonal taper self-centering at multi-point steel ball locking dual constraints, naghahatid ang system ng matatag na repeat positioning accuracy sa loob ng 0.005mm, inaalis ang manual alignment errors at accumulated deviation mula sa paulit-ulit na clamping procedures.
Ang istraktura ng dalawang panig na hadlang ay nagbibigay ng malakas na resistensya sa paggugupit, na nagpapanatili ng matatag na katayuan ng pag-clamping nang walang vibration o displacement sa panahon ng mabigat na pagputol. Ito ay ganap na umaangkop sa high-precision at high-load processing scenario, kabilang ang aerospace thin-wall parts, precision shaft component at heavy forgings.
3.2 Universal Standard Interface para sa Minute-level na Mabilisang Pagbabago
Ang pinag-isang interface ng unibersal na kabit ay katugma sa mga full-series na horizontal lathe chuck fixture. Walang kinakailangang pagbabago sa machine tool para sa mabilis na paglipat ng fixture. Sinusuportahan ng system ang offline na pag-preset, na nangangailangan lamang ng simpleng docking at pag-lock sa mga machine tool.
Ang oras ng pagpapalit ng solong fixture ay pinaikli sa 1–3 minuto, na epektibong binabawasan ang oras ng idle ng makina at makabuluhang pinapahusay ang flexibility ng produksyon para sa multi-variety mixed batch manufacturing.
3.3 Intelligent Detection at Air-blow Cleaning para sa Unmanned Production
Sinusubaybayan ng mga built-in na air tightness detection sensor ang fixture fitting at locking status sa real time, na epektibong umiiwas sa hindi kumpletong pag-clamping at mga panganib sa loose clamping. Ang pinagsama-samang air-blow cleaning structure ay awtomatikong nag-aalis ng mga iron chips at alikabok mula sa pagpoposisyon ng mga ibabaw, na pumipigil sa precision deviation na dulot ng mga natitirang contaminants.
Sinusuportahan ng system ang 24-oras na tuluy-tuloy na walang nag-aalaga na machining at seamless docking na may automated loading at unloading equipment, na naglalagay ng matibay na pundasyon para sa mga matalinong workshop sa pagpapatay ng mga ilaw.
3.4 Reinforced Heavy-duty Structure para sa Pangmatagalang High-intensity Production
Partikular na na-optimize para sa mga heavy metal cutting environment, ang mga core force-bearing component ay structurally upgraded na may pinahusay na impact resistance at fatigue resistance. Sinusuportahan ng system ang milyun-milyong matatag na cycle ng pag-lock, pinapanatili ang matatag na pagganap ng istruktura at pare-parehong katumpakan sa panahon ng pangmatagalang high-load na patuloy na produksyon.
3.5 Pinag-isang Benchmark System para sa Cross-process Flexible Transfer
Isinasama ng system ang machining, pagkakalibrate at mga benchmark ng inspeksyon sa isang pinag-isang pamantayan. Maaaring magpalipat-lipat ang mga workpiece sa iba't ibang kagamitan at mga pamamaraan sa pagtatrabaho nang walang paulit-ulit na pagpoposisyon, na inaalis ang mga naipon na error sa pagproseso.
Mabisa nitong kinokontrol ang thin-wall workpiece clamping deformation at tinitiyak ang pare-parehong batch dimensional accuracy, pagsira sa mga nakahiwalay na single-process na hadlang sa produksyon at pag-aangkop sa mga flexible na layout ng produksyon ng assembly line.
4. Nasusukat na Mga Benepisyo sa Aplikasyon sa lugar
Ang data ng application ng praktikal na workshop ay nagpapatunay ng komprehensibong pag-optimize ng produksyon pagkatapos gamitin ang SET octagonal taper zero point clamping system:
Pinahusay na kahusayan sa pagbabago at paggamit ng makina
Ang manu-manong pag-align at mga pamamaraan sa pag-set ng tool ay inalis, na binabawasan ang hindi pagputol ng oras ng auxiliary ng higit sa 90%. Ang average na rate ng paggamit ng makina ay tumataas nang higit sa 85%, na ang kabuuang kapasidad ng produksyon ng workshop ay tumaas ng 30% hanggang 55%.
Matatag na katumpakan ng machining at pinababang rate ng depekto
Iniiwasan ng pagpoposisyon ng paulit-ulit na antas ng Micron ang mga manu-manong error at ino-optimize ang kontrol ng pagpapapangit ng clamping. Ang batch workpiece dimensional consistency ay lubos na napabuti, na binabawasan ang mga rate ng depekto sa workshop ng higit sa 50%.
Sinusuportahan ng compatibility ng automation ang paggawa ng mga lights-out
Ang mga standardized na interface ay tumutugma sa mga robotic arm at AGV automatic handling system, na napagtatanto ang full-process na automation ng fixture switching, workpiece clamping at tuluy-tuloy na machining. Ang manu-manong pamumuhunan sa paggawa ay nababawasan ng higit sa 40%, na sumusuporta sa matatag na 24 na oras na hindi nag-aalaga na paggawa ng pagliko.
Ino-optimize ng cost-effective na domestic alternative ang pangmatagalang paggasta sa produksyon
Ang sistema ay nagsisilbing praktikal na kapalit para sa mga high-end na imported na fixtures, na nagtatampok ng mas mababang gastos sa pagkuha, mas maikling ikot ng paghahatid at maginhawang after-sales maintenance. Ang mga modular na bahagi ay naghahatid ng mahabang buhay ng serbisyo, na epektibong binabawasan ang average na mga gastos sa pagpapatakbo at pinaikli ang mga ikot ng pagbabalik ng proyekto.
5. Full-scenario Application Compatibility
Katugmang Kagamitan
Angkop para sa 8–10 inch chuck CNC horizontal lathes, 4-axis horizontal turning machine, turn-mill composite center at heavy-duty horizontal lathes. Sinusuportahan nito ang paunang pag-install sa mga bagong kagamitan at teknikal na pagsasaayos ng mga lumang tool sa makina nang walang malawakang pagbabago sa kama.
Mga Katugmang Workpiece at Mga Mode ng Produksyon
Naaangkop sa iba't ibang precision rotary parts, kabilang ang shaft parts, disk parts, aerospace thin-wall structural parts, gearbox housings at motor spindles. Sinasaklaw nito ang custom na single-piece processing, small at medium mixed batch production, at standardized mass manufacturing scenario.
6. Konklusyon at Pananaw sa Industriya
Ang core ng horizontal lathe flexible manufacturing upgrade ay nakasalalay sa standardized at tumpak na reconstruction ng workpiece clamping benchmarks. Ang SET octagonal taper zero point clamping system ay nilulutas ang mga tipikal na pang-industriya na sakit na mga punto kabilang ang mabagal na pagbabago, hindi matatag na katumpakan, hindi sapat na clamping rigidity at mahinang automation adaptability sa pamamagitan ng apat na pangunahing bentahe: octagonal dual-sided constraint positioning, universal quick-change interface, intelligent adaptive functions at heavy-load high-rigidity structure, pagkamit ng mataas na mapagkakatiwalaang pag-import sa domestic fixing.
Laban sa industriyal na trend ng multi-variety at short-delivery na pagmamanupaktura, ang standardized zero-point quick-change fixtures ay naging mahalagang pansuportang kagamitan para sa modernong horizontal lathe production lines. Tinutulungan ng solusyon ang mga machining enterprise na tumugon nang flexible sa pabagu-bagong mga hinihingi ng order, pahusayin ang automation ng workshop at mga antas ng digitalization, at bumuo ng matatag na pangmatagalang competitive advantage sa precision intelligent na pagmamanupaktura.
Ang mga negosyong may mga hinihingi sa pag-upgrade ng lathe fixture ay maaaring kumonsulta sa SET technical team para sa customized na zero point workholding solution na tumugma sa mga partikular na modelo ng kagamitan, mga detalye ng workpiece at production mode.
Pinakabagong balita
- 5-Axis Workholding: Paano Pina-maximize ng Mga Zero-Point System at Vises ang Machining Stability
- Paano Tinutukoy ang Katumpakan ng Pagma-CNC sa Paghanap at Pag-align ng mga Accessory?
- Anong Clamping System ang Naghahatid ng Pinakamahusay na Katumpakan at Throughput para sa Iyong Vertical Machining Center?
- Ano ang Pinakamabilis na Paraan upang Bawasan ang Oras ng Pag-setup ng CNC gamit ang Pallet, Gripper, o Manu-manong Mabilis na Pagbabago ng mga Device?
Pinakabagong balita
-
Paano Tinutukoy ang Katumpakan ng Pagma-CNC sa Paghanap at Pag-align ng mga Accessory?Panimula: Ang Nakatagong Gassas ng Pagkakamali Sa CNC machining, ang pagkakaiba sa pagitan ng isang high-value precision component at isang scrap part ay kadalasang bumababa sa isang fract...Magbasa pa
-
Anong Clamping System ang Naghahatid ng Pinakamahusay na Katumpakan at Throughput para sa Iyong Vertical Machining Center?Bakit Tinutukoy ng Mga Mga Clamping System ang Pagganap ng VMC Sa mga vertical machining center, ang clamping system ay hindi isang passive accessory—ito ang structural link sa pagitan ng ...Magbasa pa
-
Ano ang Pinakamabilis na Paraan upang Bawasan ang Oras ng Pag-setup ng CNC gamit ang Pallet, Gripper, o Manu-manong Mabilis na Pagbabago ng mga Device?Sa high-mix na produksyon ng CNC, ang oras ng pag-setup ay ang pinakamalaking nakokontrol na drag sa throughput. Papag Quick Change System , Mga Device ng Mabilis na Pagbabago n...Magbasa pa
-
Paano Pinapabuti ng Zero-Point Systems ang Workpiece Stability sa 5-Axis CNC MachiningBakit Nasisira ang Katatagan ng Workpiece Kapag Nagiging Kumplikado ang Mga Trabaho sa 5-Axis Nakukuha ng 5-axis machining center ang halaga nito sa pamamagitan ng pagputol ng limang mukha...Magbasa pa
-
SET Zero Point Clamping System | Full-Category Precision Mould Mabilis na Pagbabago at Automation Integration SolutionPanimula Ang pagmamanupaktura ng amag para sa mga hulma ng gulong ng sasakyan, mga hulma ng panlililak sa katawan, mga hulma ng salamin, at mga hulma sa iniksyon ng plastik ay nangangailan...Magbasa pa
Kung interesado ka sa aming mga produkto, mangyaring kumonsulta sa amin
Mga Detalye ng Pakikipag-ugnayan
- Address: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel: 18051849209
- Email: [email protected]
Mga produkto
Mabilis na Link
News Center
Mobile terminal
Copyright © Suzhou Itakda ang Industrial Equipment System Co, Ltd. LAHAT NG KARAPATAN.
